





Inspección de materiales entrantes
La calidad empieza antes de que arranque la línea. Inspeccionamos lámina de cobre, películas de poliimida y PET, coverlay, hilo de cobre redondo, adhesivos y materiales de chapado al entrar. Cada lote se verifica en espesor, pureza, adhesión y aspecto para que solo entre material que cumple el plano.

Inspección de precisión dimensional
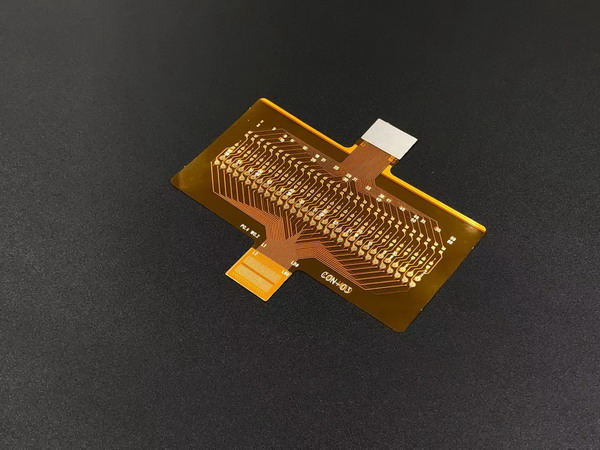
Cada FFC, FPC y cable RFC debe coincidir con el plano. Sistemas ópticos comprueban paso de 0,3 mm a 2,54 mm, ancho y espaciado (típicamente ±0,05 mm), longitud, posición de dedos dorados, refuerzo y alineación de la transición RFC hasta unos ±0,01 mm.

Inspección visual
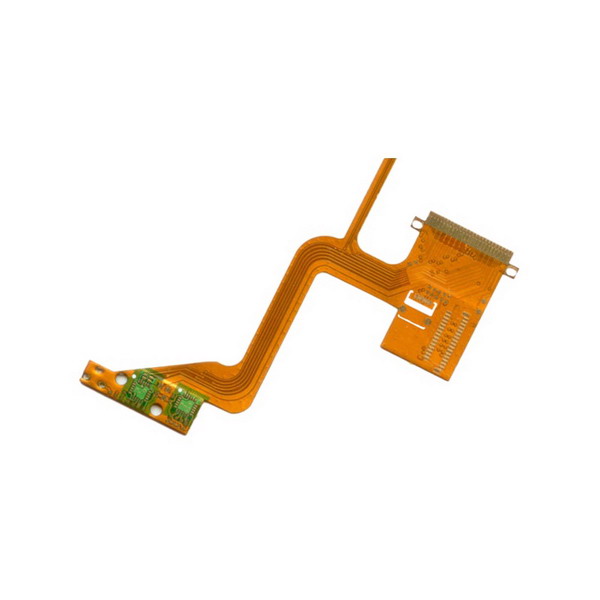
Cada pieza pasa por AOI y verificación con aumento. Buscamos rayas, burbujas, delaminación, contaminación, cobre expuesto, defectos de chapado, desalineación de coverlay, pliegues incorrectos y calidad de unión RFC para conservar aspecto y estructura.

Pruebas de rendimiento eléctrico
Comprobamos continuidad y cortos en cada circuito, medimos resistencia de aislamiento (≥100 MΩ a DC 100 V) y hacemos hi-pot (AC 500–1500 V) para detectar rupturas. El objetivo es una transmisión estable en lotes de FFC, FPC y cable RFC antes de salir de planta.

Pruebas de rendimiento mecánico
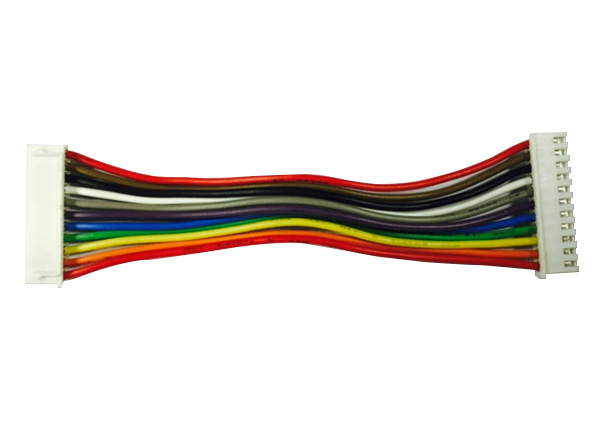
FFC, FPC y cable RFC deben soportar flexión, inserción y tracción. Hacemos flexión dinámica a radio definido, fuerza de inserción/extracción, pelado, adhesión de coverlay y ciclos de flexión RFC para la vida de servicio prevista.

Pruebas de fiabilidad ambiental
Los lotes ciclan de −40 °C a +105 °C, se mantienen a 85 °C/85 % HR y, si la aplicación lo pide, pasan choque térmico y niebla salina. El objetivo es integridad eléctrica y estabilidad mecánica en automoción, industria y exterior.

Pruebas de soldabilidad
En pads de FPC y cable RFC y en terminales, el equilibrio de humectación confirma mojado completo en unos 2–3 segundos. Simulaciones de pasta y reflujo comprueban que las uniones se forman como en la línea SMT del cliente.

Control de calidad de salida
Antes de que FFC, FPC o cable RFC salgan de planta, pasan OQC final: un 100 % de los puntos eléctricos, mecánicos y visuales ya usados en proceso. Solo se embalan los lotes que superan todas las puertas. Tasa de defectos objetivo inferior al 0,1 %.
