





Inspeção de materiais recebidos
A qualidade começa antes de a linha rodar. Inspecionamos folha de cobre, filmes de poliimida e PET, coverlay, fio de cobre redondo, adesivos e materiais de revestimento na entrada. Cada lote é checado em espessura, pureza, adesão e aparência para só entrar material que atende o desenho.

Inspeção de precisão dimensional
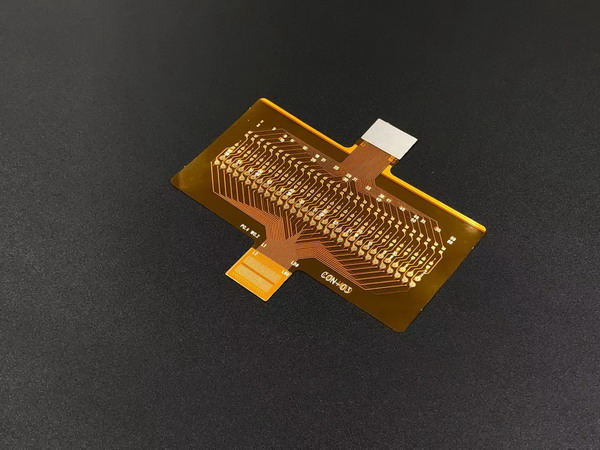
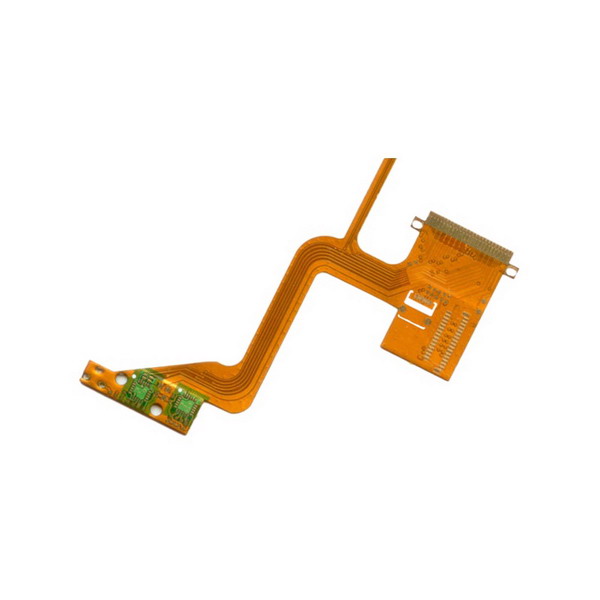
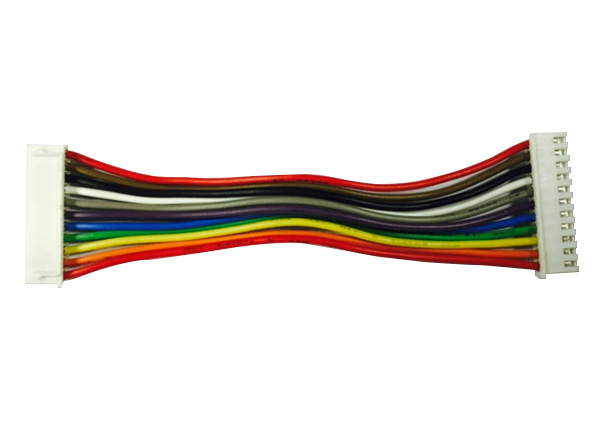
Cada FFC, FPC e cabo RFC deve bater com o desenho. Sistemas ópticos conferem passo de 0,3 mm a 2,54 mm, largura e espaçamento (em geral ±0,05 mm), comprimento, posição dos dedos dourados, reforço e alinhamento da transição RFC até cerca de ±0,01 mm.

Inspeção visual
Cada peça passa por AOI e verificação sob aumento. Procuramos riscos, bolhas, delaminação, contaminação, cobre exposto, defeitos de revestimento, desalinhamento de coverlay, dobras ruins e qualidade da união RFC para manter aparência e estrutura.

Testes de desempenho elétrico
Testamos continuidade e curtos em cada circuito, medimos resistência de isolamento (≥100 MΩ em DC 100 V) e fazemos hi-pot (AC 500–1500 V) para achar ruptura. O objetivo é transmissão estável em lotes de FFC, FPC e cabo RFC antes de sair da planta.

Testes de desempenho mecânico
FFC, FPC e cabo RFC precisam aguentar flexão, inserção e tração. Fazemos flexão dinâmica em raio definido, força de inserção/extração, descascamento, adesão de coverlay e ciclos de flexão RFC para a vida de serviço prevista.

Testes de confiabilidade ambiental
Os lotes ciclam de −40 °C a +105 °C, ficam em 85 °C/85 % UR e, se a aplicação pedir, passam choque térmico e névoa salina. O objetivo é integridade elétrica e estabilidade mecânica em automotivo, industrial e externo.

Testes de soldabilidade
Em pads de FPC e cabo RFC e em terminais, o equilíbrio de umectação confirma molhamento completo em cerca de 2–3 segundos. Simulações de pasta e refluxo verificam que as juntas se formam como na linha SMT do cliente.

Controle de qualidade de saída
Antes de FFC, FPC ou cabo RFC saírem da planta, passam pelo OQC final: 100 % dos pontos elétricos, mecânicos e visuais já usados no processo. Só se embalam lotes que passam por todos os portões. Taxa de defeitos alvo abaixo de 0,1 %.
